
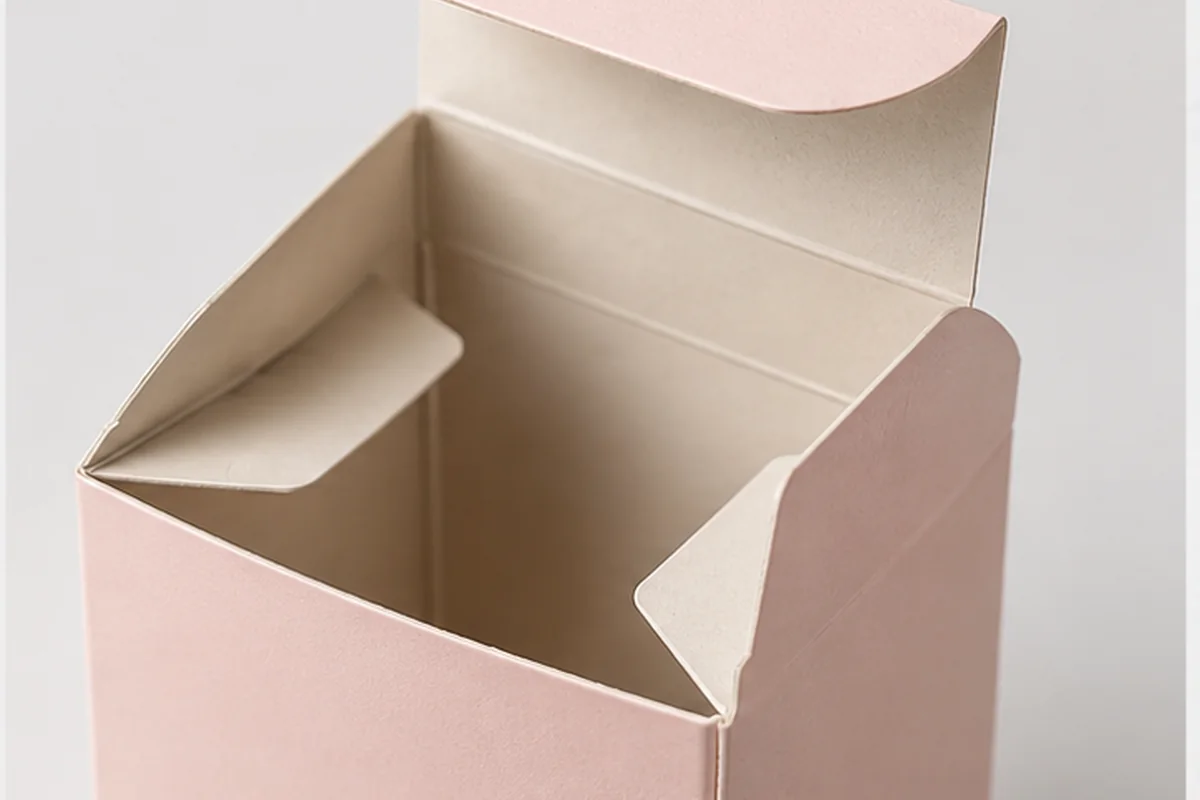
Boîtes en carton pliantes : leur fabrication. Du carton complet au carton court.
Les boîtes pliantes sont fabriquées en transformant des feuilles de carton en ébauches imprimées, rainurées, découpées et généralement collées, qui peuvent être expédiées à plat et assemblées autour d'un produit. Boîte Le résultat est le fruit de décisions interdépendantes. Le tracé de découpe est influencé par la taille, la mise en page par le tracé de découpe, le carton influe sur l'impression et le rainage, et la finition doit résister au pliage. Cette connaissance de la commande permettra aux acheteurs d'approuver les documents appropriés au moment opportun.
Étape 1 du cahier des charges du produit à la fabrication : Traduction.
En production, ce sont les informations, et non l'encre, qui sont utilisées. Le fournisseur a besoin des dimensions et du poids du produit, de l'orientation du carton, du type d'emballage, de la quantité, des conditions de vente au détail, du circuit de distribution, des exigences graphiques et du mode de livraison.
Indiquez les dimensions (internes ou externes) et leur ordre de mention. Un échantillon physique du produit peut être fourni si possible. Un cahier des charges précis permet d'éviter de se retrouver avec un bel emballage difficile à remplir ou un emballage trop volumineux.
Étape 2 : Ingénieur structure et traçage.
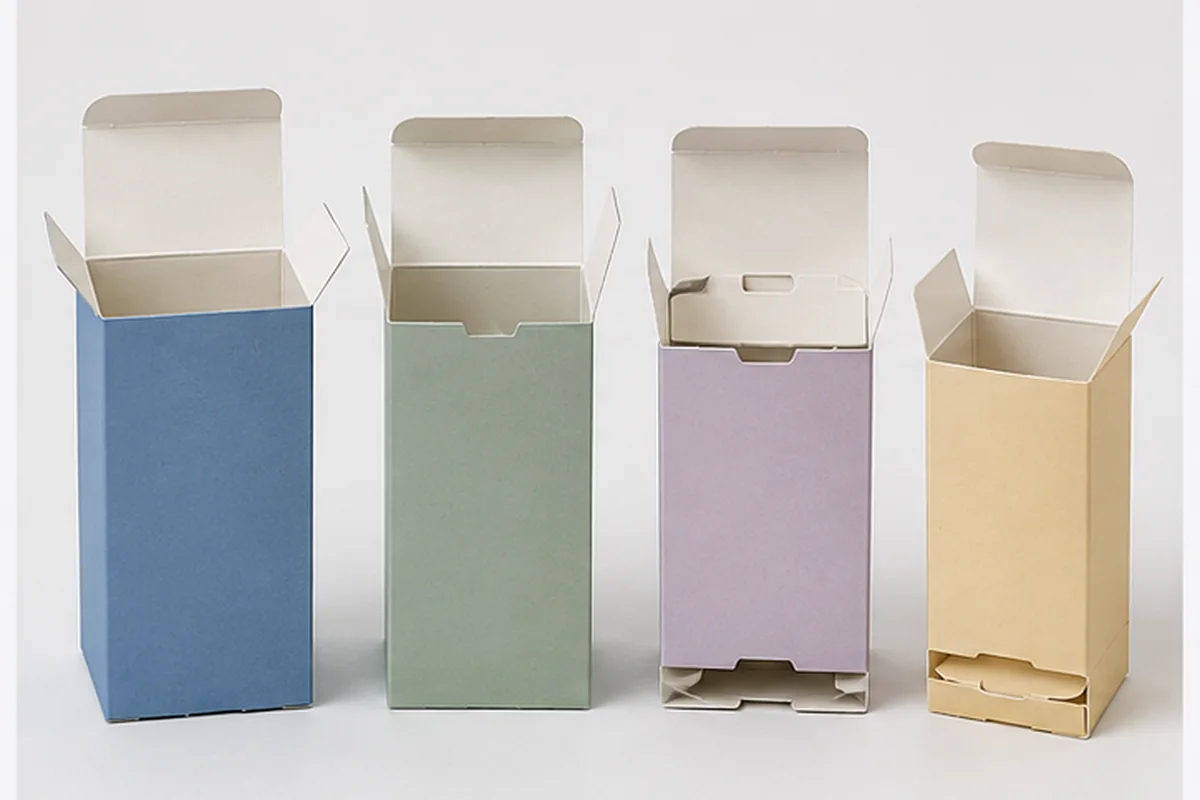
Un ingénieur packaging transforme le cahier des charges en panneaux, rabats, fermetures, zones de collage, lignes de découpe et lignes de pliage. Il convient de prévoir un espace suffisant dans le bâtiment pour permettre le chargement et le contrôle des opérations. Le sens du grain et l'emplacement des plis déterminent le comportement au pliage.
Maintenant, réfléchissez à ce que le carton doit faire pour tenir debout, être suspendu, s'empiler, supporter une charge, résister à l'ouverture ou révéler quelque chose. Des modifications peu coûteuses peuvent être apportées avant la conception graphique et l'outillage.
Envoyer MeiyinVérifiez la taille de votre produit, son poids et la manière dont vous l'emballez dans le carton.
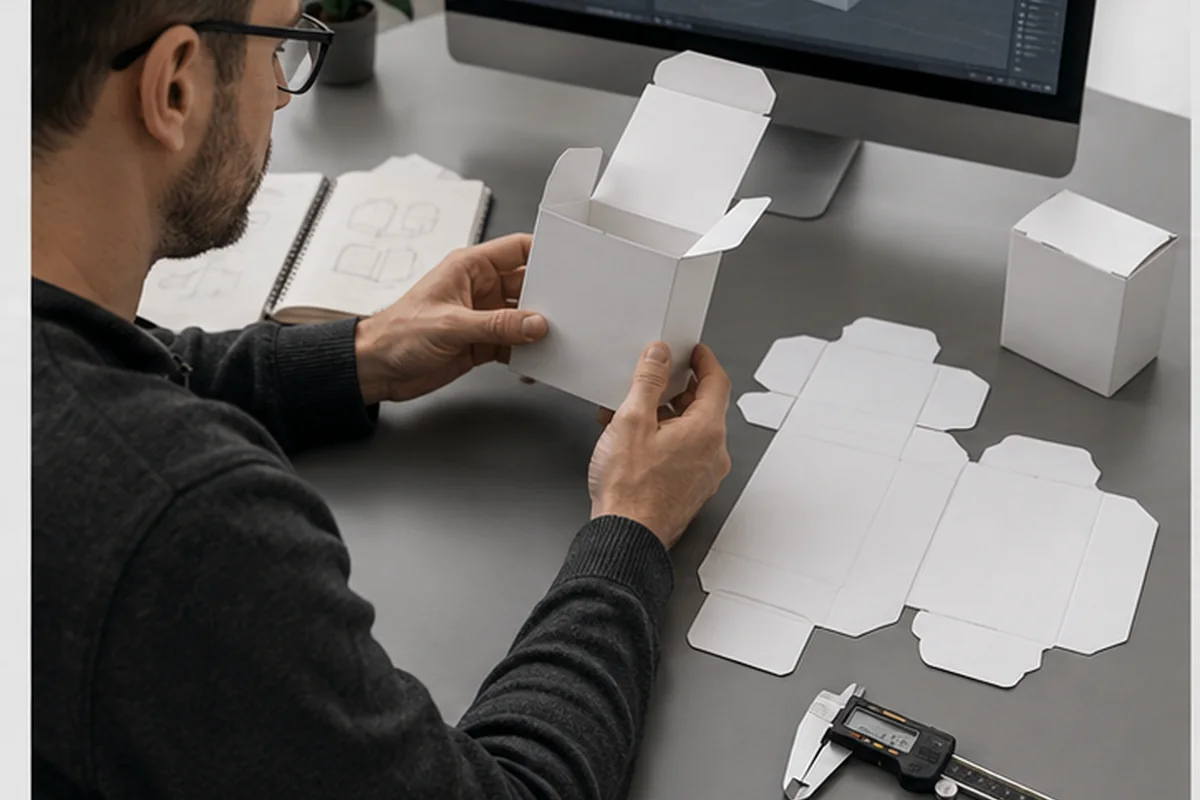
Étape 3 : Concevoir et développer un prototype non imprimé.
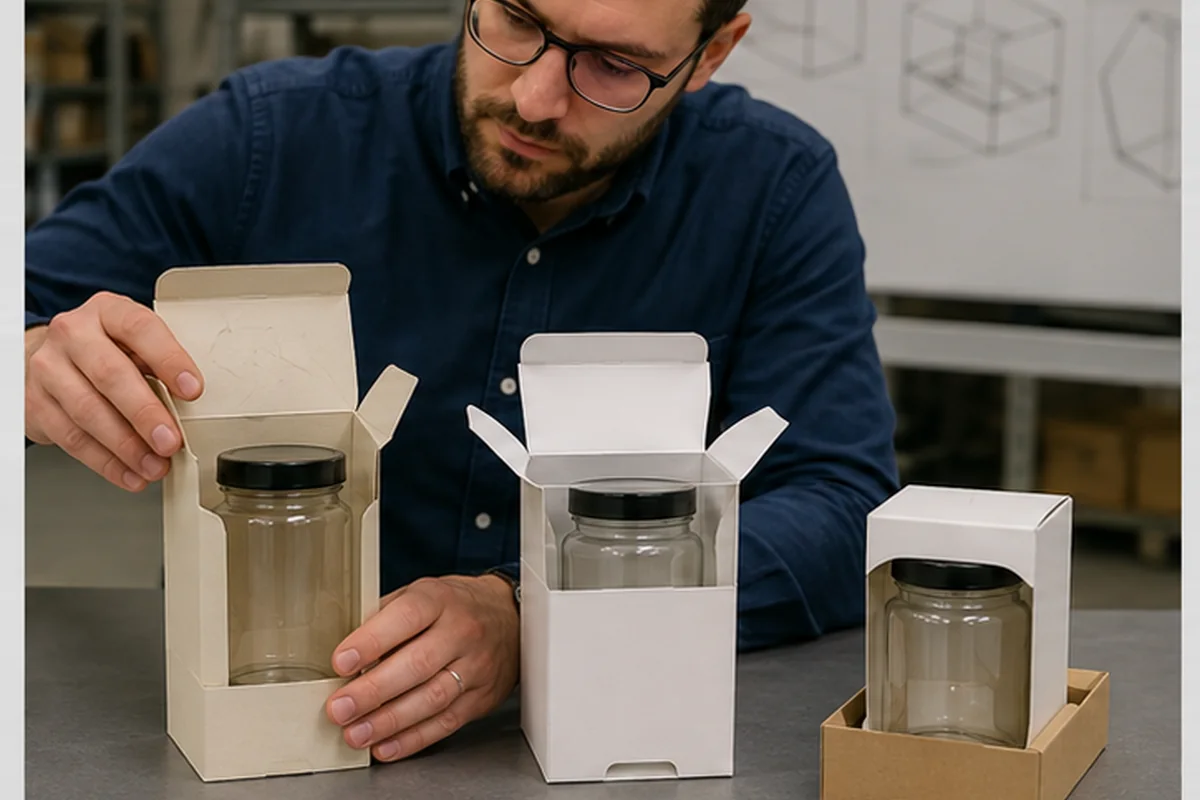
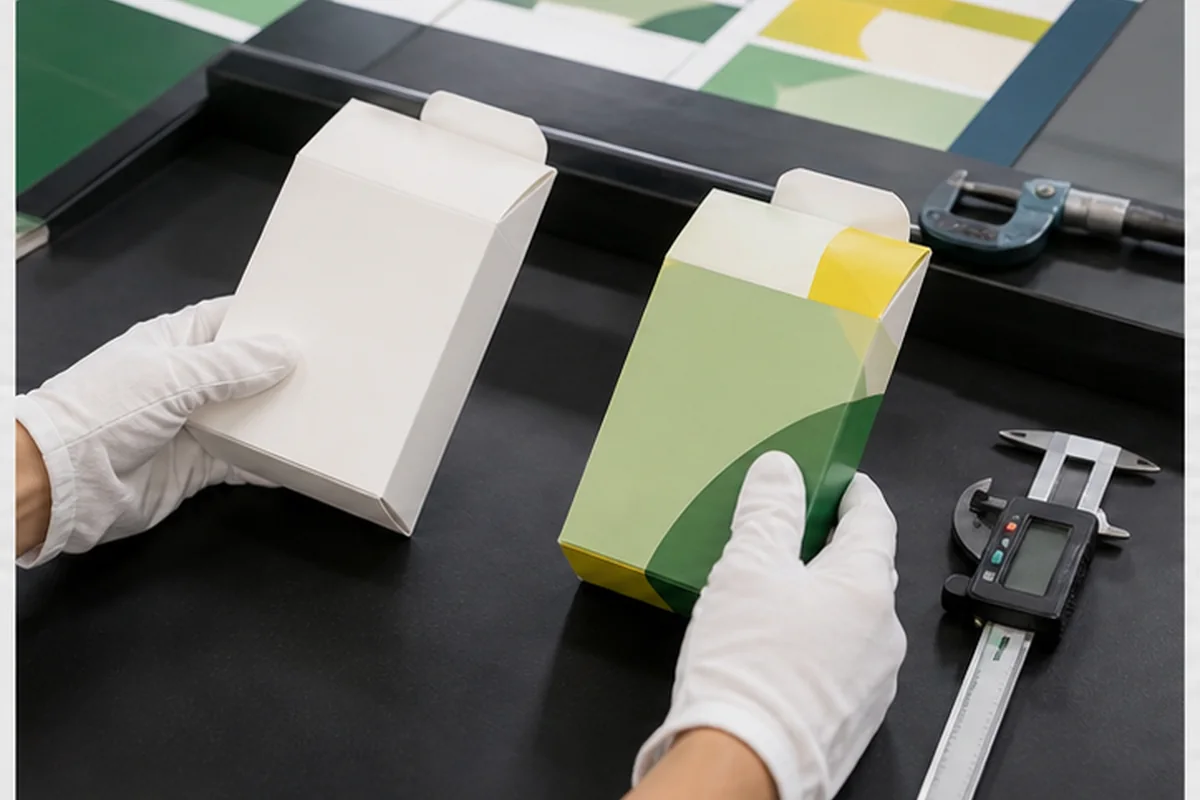
L'échantillon blanc non imprimé permettra de répondre aux questions de structure, sans être perturbé par les graphismes. Insérez la réplique réelle, tous les rabats fermés, et répétez la procédure d'ouverture. Vérifiez la courbure des panneaux, l'étanchéité des angles, la stabilité de la base et le retrait du produit.
Un essai d'emballage à petite échelle sera effectué sur les personnes ou le matériel contenus dans le carton. Notez les mouvements de main inhabituels. La question de savoir comment approuver une structure uniquement sur la base d'un écran laisse au hasard la question de l'ajustement et de l'assemblage.
Étape 4 : Œuvres graphiques prêtes pour la production.
Une fois le tracé de découpe finalisé, le visuel est imprimé sur le panneau approprié en respectant les marges de fond perdu, de sécurité, la définition des couleurs, la résolution d'image et la couche de finition. Les numérisations et l'espace nécessaire au texte doivent présenter un contraste suffisant et une zone de silence adéquate.
Les vérifications avant vol permettent de repérer les polices manquantes, les images de mauvaise résolution, les surimpressions involontaires, les couleurs d'accompagnement erronées et les illustrations empiétant sur les zones de collage. Le plan de panneau assemblé doit être vérifié à plat ; sinon, le texte sera à l'envers une fois plié.
Étape 5 : Imprimer le carton.
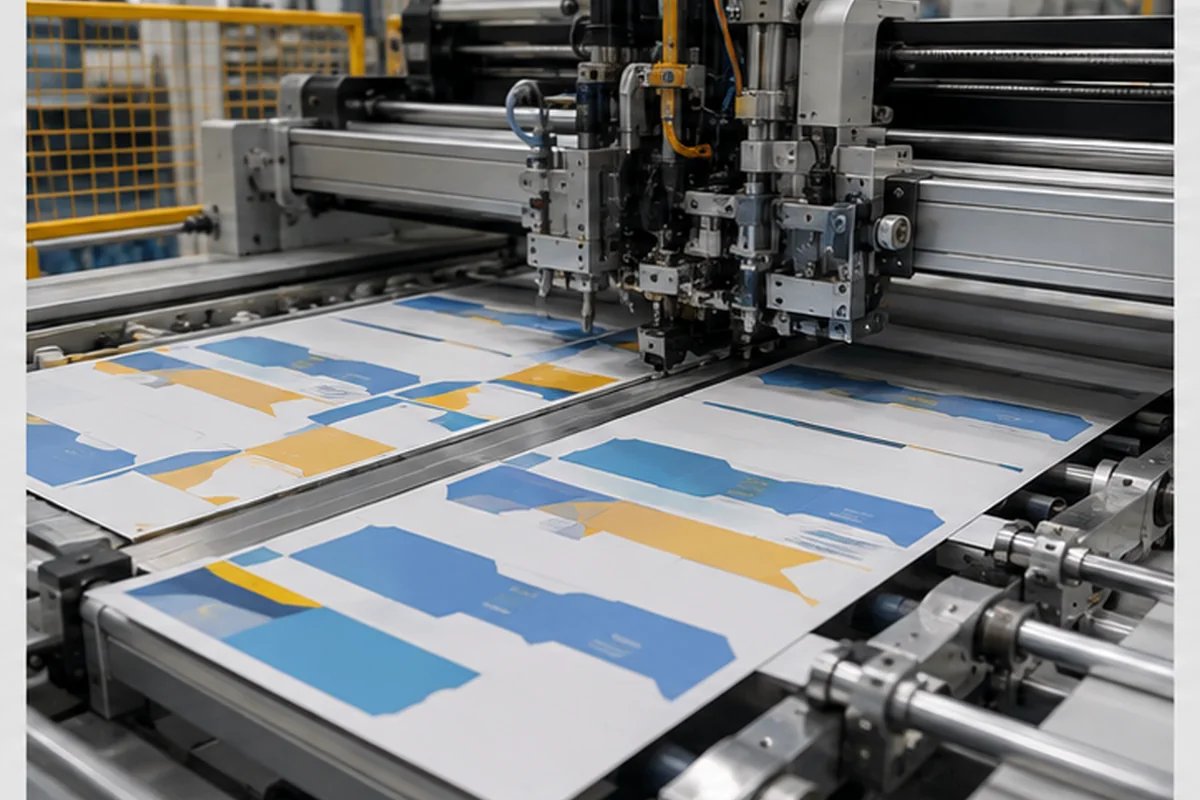
Le procédé d'impression sur le circuit imprimé est validé. Le choix du procédé dépend de la quantité, du support, des attentes en matière de couleur, du nombre de versions et des considérations économiques. Dans la mesure du possible, il convient de privilégier l'évaluation des couleurs à l'aide d'une référence convenue et dans des conditions d'observation contrôlées.
L'encre foncée recouvrant les espaces autour des plis est importante car elle peut indiquer des tensions après le pliage. La mise en page et la manipulation des feuilles varient également pour l'impression intérieure (lorsqu'elle est spécifiée). Les acheteurs doivent pouvoir distinguer l'épreuve couleur et l'échantillon de production : les deux peuvent révéler divers problèmes.
Étape 6 : Appliquer les revêtements et les décorations.
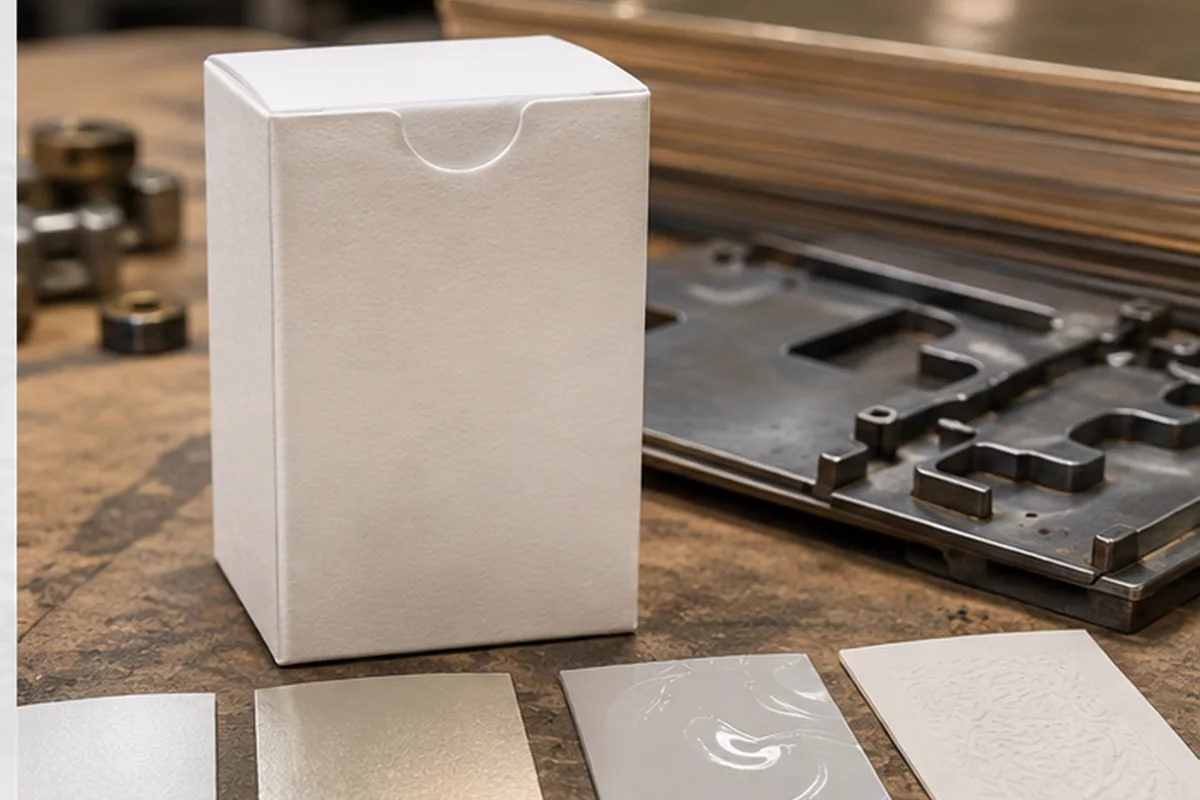
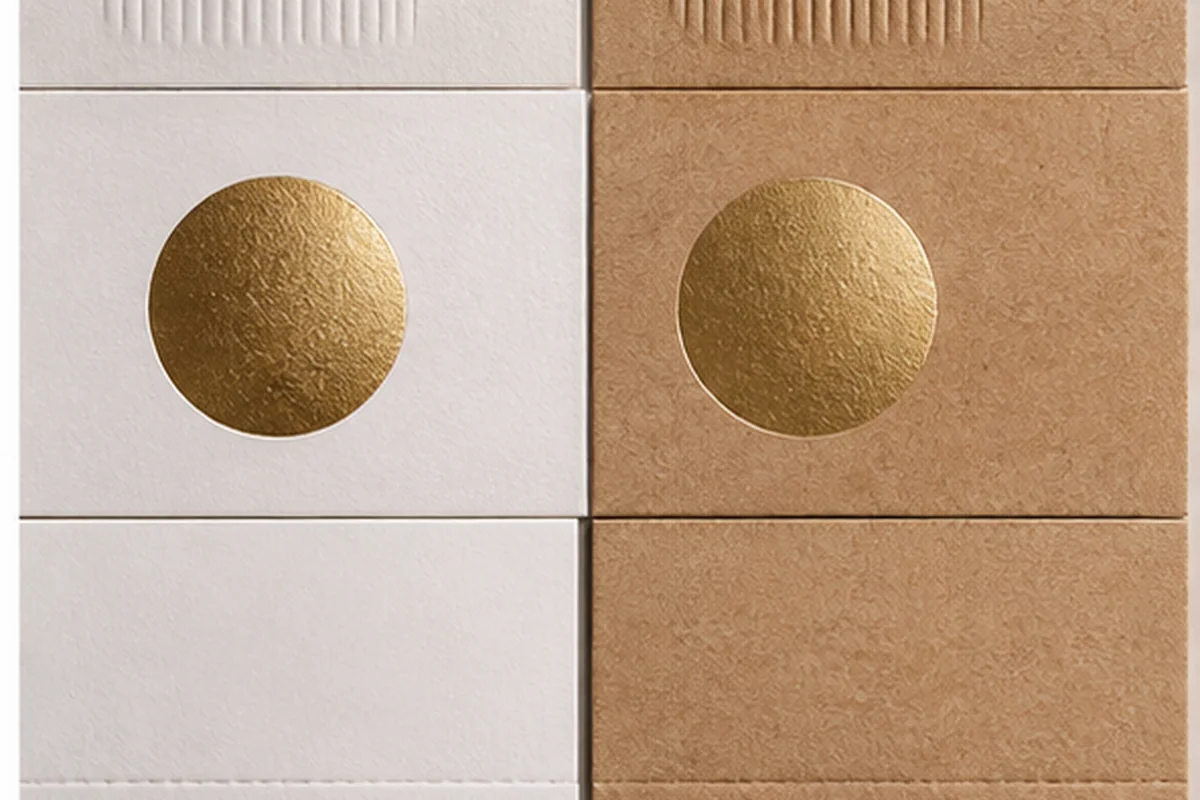
L'ordre des procédés utilisés pour le motif est conforme aux exigences de conception, notamment en ce qui concerne le revêtement protecteur, le pelliculage, la dorure à chaud, le gaufrage, le débossage ou les effets sélectifs. Tout procédé supplémentaire implique des opérations d'alignement, d'adhérence et de manipulation.
Une finition doit permettre une hiérarchie tactile, valoriser une marque ou offrir une expérience tactile plus agréable. Consultez les échantillons et les avis, et pas seulement les feuilles à plat, car une surface qui paraît impeccable avant transformation peut présenter un rendu différent une fois pliée.
Étape 7 : Découper et plier le papier imprimé.
Les feuilles sont ensuite découpées à l'aide d'un gabarit, et des rainures sont estampées pour former les plis. Le repérage doit être proportionnel au visuel et les paramètres de pliage doivent être adaptés aux caractéristiques du carton.
Les opérateurs évaluent la netteté de la découpe, la profondeur des plis, l'absence de fissures et les dimensions du panneau. Des plis trop peu marqués risquent de s'ouvrir brusquement ; une tension excessive peut endommager le panneau. Les erreurs les plus mineures surviennent lors de la jonction de plusieurs panneaux dans un angle.
Étape 8 : Retirer les déchets, plier et coller.
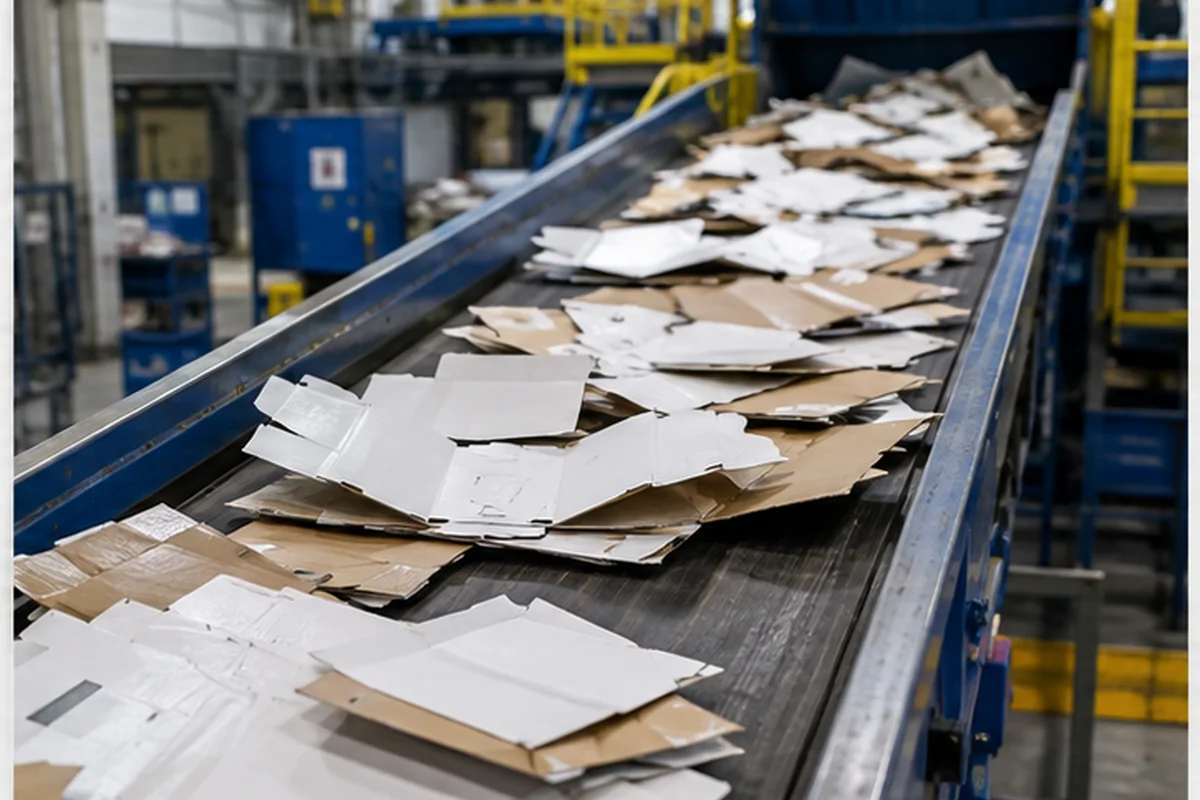
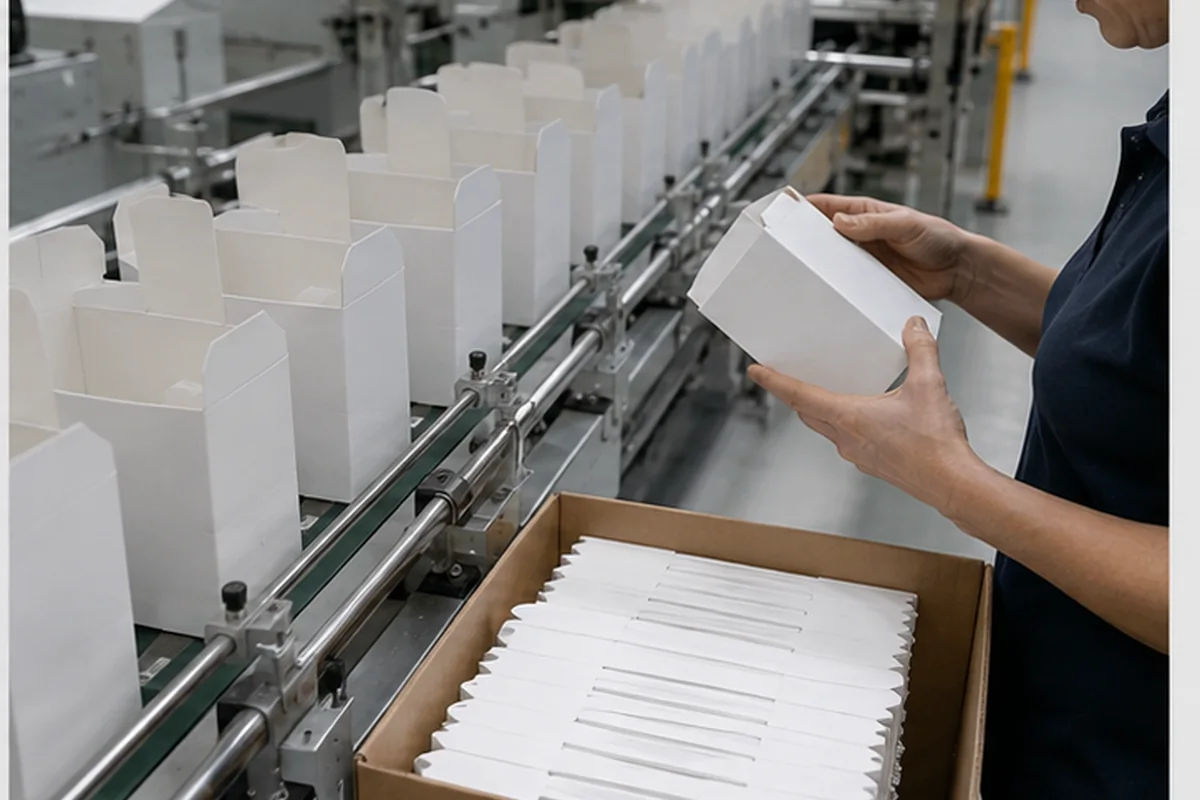
Le carton brut est retiré et les boîtes sont ensuite pliées et collées. Un seul collage latéral suffit pour une boîte standard, mais les boîtes à fond automatique ou les structures spéciales nécessitent davantage de plis et de collages.
L'adhérence des colles dépend de la disposition des encollages, des pressions exercées et du temps de séchage. Les cartons collés doivent être ouvrables et d'équerre. Le plan d'emballage de l'acheteur doit correspondre au format de livraison : à plat ou pré-collé, assemblé.
Étape 9 : Vérifier, compter et emballer pour la livraison.
Le contrôle des échantillons peut porter sur les dimensions, l'aspect de l'impression, le repérage, la position de la finition, la tenue du collage, les éraflures et la résistance du carton. Les critères d'acceptation doivent être définis avant la production et non établis à la réception des cartons.
Le nombre de cartons est compté et l'emballage est réalisé de manière à minimiser les dommages sur les bords, l'exposition à l'humidité et les compressions incontrôlées. Les anciens visuels doivent comporter la version et le nom de l'article utilisés sur leurs emballages extérieurs afin d'éviter toute confusion avec les visuels mis à jour en stock.
Contrôle qualité à l'aide de la chronologie.
| Grille | Preuves à approuver | Risque principal contrôlé |
| Bref | Spécifications et échantillon du produit décrits. | Hypothèses erronées |
| Structure | Échantillon ajusté et délimité en blanc. | Mauvais assemblage/ajustement. |
| Œuvre d'art | Carte et fichier du panneau pré-vol. | Erreur de contenu/d'orientation. |
| Couleur et finition | Preuve/échantillon pertinent. | Incohérence d'apparence |
| Conversion | Échantillon de production plié | Défaut de fermeture, serrures fragiles ou utilisation de colle. |
| Expédition | Vérification des dossiers et identification des cas. | Dommages combinés ou dommages transitoires. |
Tracez un carton à rebours.
Une fois le défaut repéré, reprenez la chaîne de production. Un décollement au niveau de la couture indique un problème d'application de la colle, de contamination ou de surface du carton. Les fissures peuvent être dues au carton lui-même, au sens du grain, au revêtement ou aux paramètres de pliage. Un décalage des graphismes peut être causé par le positionnement des illustrations, le repérage d'impression ou le repérage de découpe.
Cette vision du processus est préférable à l'attribution de tous les problèmes apparents à l'impression. Les cartons sont des systèmes de fabrication coordonnés par pliage. La dématérialisation des structures, des graphismes et des données de production permettra aux acheteurs un meilleur contrôle et une analyse plus rapide des causes profondes.
Gamme de boîtes Meiyinpeuvent être considérés comme des formats de carton apparentés.